3D ファクトリー
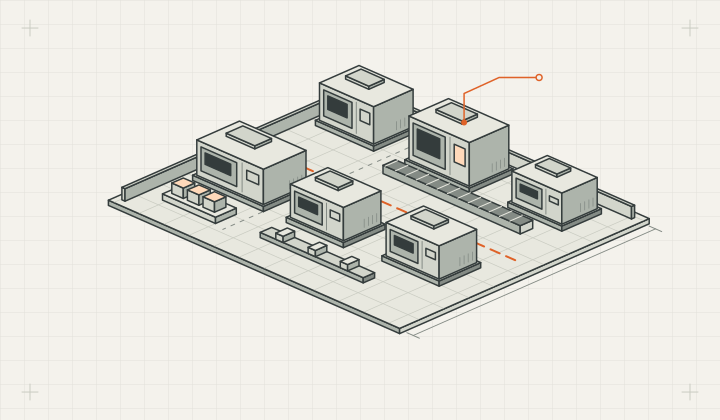
工場全体から作業場所を探し、設備と通路、前後の工程の位置関係を捉えます。
まず作業区画の境界を確かめ、材料の流れに沿って各ステーションをたどります。隣り合う機械が同じ工程を担当しているとは限りません。配置図と設備番号、工程の順番を照らし合わせると、セルの役割が見えてきます。
ワークスペースを開くモデル内の設備を起点に、生産タクトやエネルギー、保全情報を関連付けます。
工場全体から作業場所を探し、設備と通路、前後の工程の位置関係を捉えます。
まず作業区画の境界を確かめ、材料の流れに沿って各ステーションをたどります。隣り合う機械が同じ工程を担当しているとは限りません。配置図と設備番号、工程の順番を照らし合わせると、セルの役割が見えてきます。
ワークスペースを開く
設備ごとに変わらない番号を持たせ、設置場所や担当ライン、稼働状態を結び付けます。
同じ型式でも、加工する品目や担当工程は異なります。まず設備番号を確認してから状態を読み取ります。移設時にも番号を引き継ぎ、場所が変わった日付を記録すれば、過去の整備記録を追いやすくなります。デモでは架空の設備台帳を使用します。
ワークスペースを開く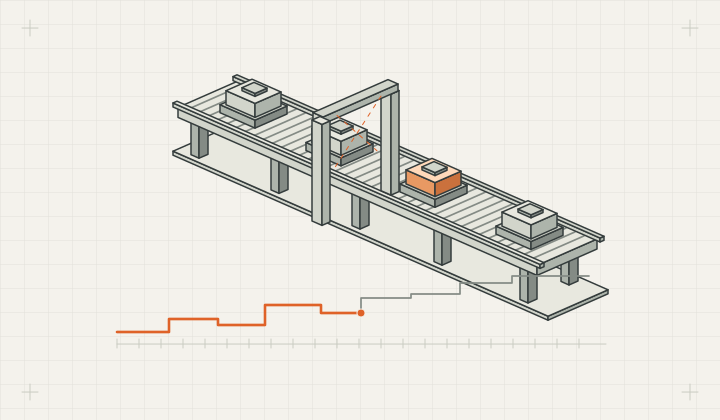
シフトの経過時間と目標サイクルタイムを踏まえて、生産の進み具合を読みます。
シフト開始直後は、累積の完成数が少なくても予定どおりの場合があります。同じ時間帯の実稼働時間、目標サイクルタイム、完成数をそろえて比較しましょう。デモの数値でこの手順を試せます。
ワークスペースを開く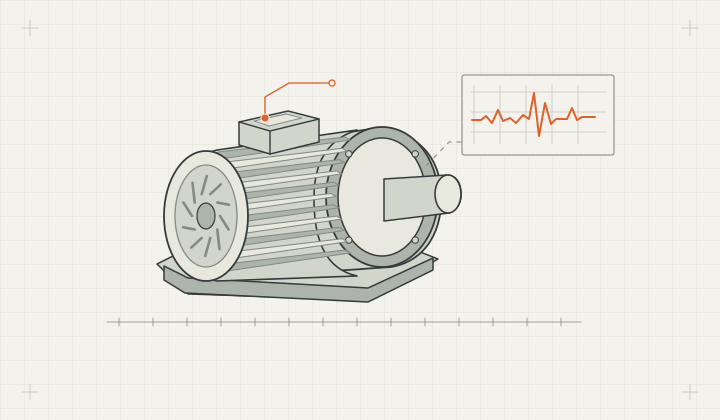
温度、振動、負荷を合わせて見ながら、設備の調子に生じた変化を捉えます。
たとえば負荷の上昇に伴って温度が一時的に上がることがあります。同じ運転条件での通常値と比べ、偏りが続いた時間と他の信号の動きを確認します。実機の整備判断は現場での点検に基づいて行います。
ワークスペースを開く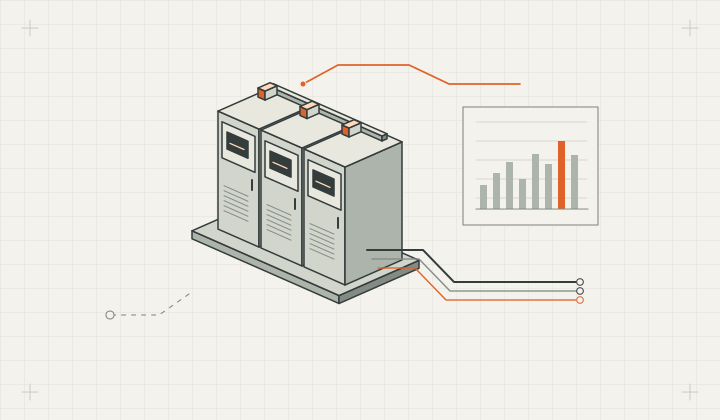
その瞬間の電力と期間内の電力量を区別し、条件をそろえてシフト間の消費を比べます。
電力は消費の速さ、電力量は一定期間の消費の合計です。比較するときは計測の対象範囲と生産時間をそろえます。さらに電力量を良品数で割ると、良品一個に割り当てられる消費量が分かります。
ワークスペースを開く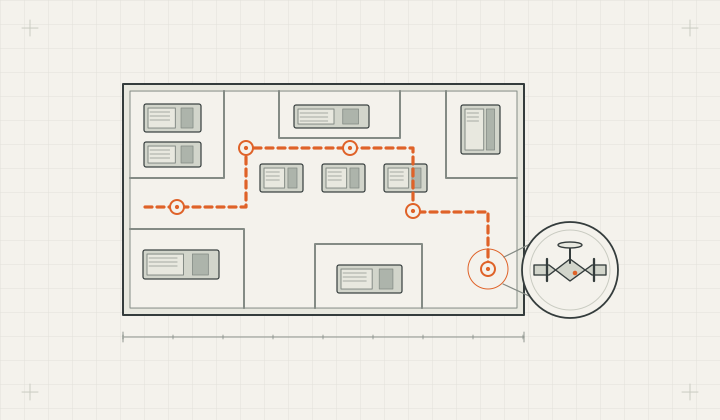
点検箇所ごとに観察項目と結果を整理し、次の担当者が確認できる記録を残します。
設備番号と運転条件に加え、どこでどのような現象を確認したかを書きます。同じ箇所をもう一度見つけられる具体的な記述が役立ちます。再点検の時期は、担当者が現場の手順に従って判断します。
ワークスペースを開く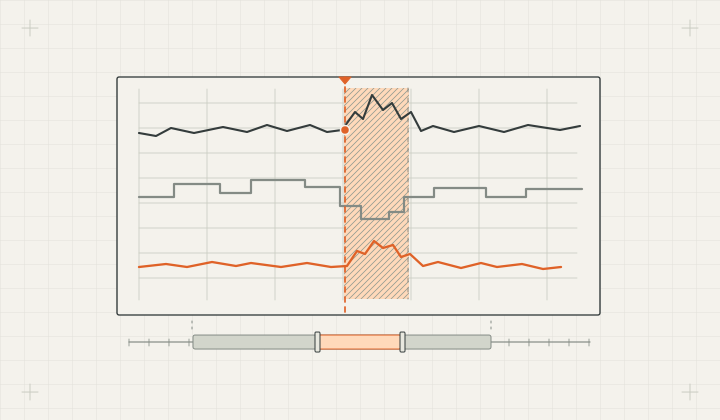
状態が変わった時刻を起点に、変化の前後と復帰までの経過をたどります。
最初の変化に印を付け、その前の通常状態と、その後の復帰過程を順に見ます。二つの信号が同時に動けば、調べるべき点を絞れます。原因の確認には当直記録や整備記録、現物の確認を組み合わせます。
ワークスペースを開く